
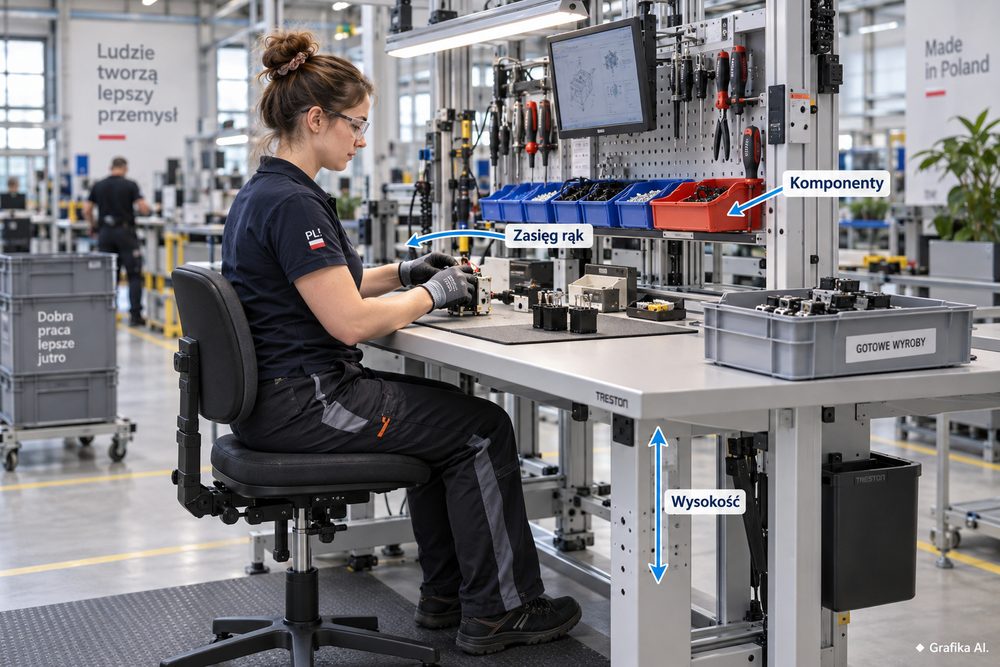
Ergonomia stanowiska montażowego w małej serii: wysokość, zasięg rąk i odkładanie komponentów
Na stanowisku montażowym najwięcej energii rzadko traci się na sam montaż. Czas i zdrowie operatora zabierają drobne czynności wykonywane setki razy: sięganie po podkładkę stojącą 20 cm za daleko, odkładanie wkrętarki ponad linię barków, pochylanie się nad detalem albo odsuwanie tułowia od blatu, bo pod stołem zamontowano szafkę uniemożliwiającą dosunięcie stóp.
W produkcji małoseryjnej problem jest trudniejszy niż na klasycznej linii. Dziś na stanowisku powstaje detal o wysokości 40 mm, jutro zespół o wysokości 180 mm, a za tydzień produkt wymagający większego docisku i pracy oburącz. Do tego dochodzą różni operatorzy. Dlatego ergonomii nie da się tu załatwić zakupem „stołu o ergonomicznej wysokości”. Stanowisko musi dać się dostosować do człowieka, produktu i konkretnej operacji.
Polskie ogólne przepisy BHP wymagają, aby stanowisko zapewniało swobodę ruchu wystarczającą do bezpiecznej pracy z uwzględnieniem ergonomii. Osobno wskazują też konieczność zapewnienia powierzchni i urządzeń pomocniczych do składowania materiałów, wyrobów, narzędzi oraz odpadów. To ważne, bo właśnie źle zorganizowane odkładanie komponentów jest jednym z najczęściej lekceważonych problemów przy montażu małych serii.
Wysokość stanowiska ustala się od łokcia i miejsca pracy rąk, a nie od katalogowej wysokości stołu
Pierwszy pomiar robię zawsze przy operatorze stojącym lub siedzącym w naturalnej pozycji. Interesuje mnie wysokość łokcia, a następnie faktyczna wysokość, na której znajdą się ręce podczas operacji. To dwie różne rzeczy.
ISO 14738, stosowana przy projektowaniu stanowisk przy maszynach, operuje dla populacji europejskiej zakresem wysokości łokcia w pozycji stojącej około 930–1195 mm. Po uwzględnieniu typowego dodatku 30 mm na obuwie daje to w przybliżeniu 960–1225 mm zakresu wysokości roboczej na poziomie łokcia. Już te liczby pokazują, dlaczego nieruchomy blat ustawiony na 900 albo 950 mm nie może być optymalny dla wszystkich.
W praktyce punkt wyjścia wygląda tak:
- przy precyzyjnym montażu wymagającym kontroli wzrokowej ręce mogą pracować około 50–100 mm powyżej łokcia;
- przy typowych pracach manipulacyjnych i montażowych rozsądny początek regulacji to okolice poziomu łokcia lub około 50–100 mm poniżej niego;
- przy operacjach wymagających większej siły, docisku albo pracy cięższym elementem powierzchnia robocza może znaleźć się nawet do około 250 mm poniżej łokcia.
Nie należy jednak mylić wysokości pracy z wysokością samego blatu.
Jeżeli operator ma łokieć na wysokości 1050 mm, a drobny montaż powinien odbywać się na wysokości około 1100–1150 mm, nie oznacza to automatycznie ustawienia blatu na 1100 mm. Jeśli uchwyt montażowy i detal mają razem 120 mm wysokości, powierzchnia stołu powinna znaleźć się mniej więcej na poziomie 980–1030 mm.
To proste odejmowanie eliminuje częsty błąd: kupuje się wysoki stół do precyzyjnej pracy, a następnie kładzie na nim przyrząd, podstawę i produkt. Ręce kończą kilkanaście centymetrów za wysoko, barki są stale uniesione, a operator po kilku godzinach zaczyna podpierać przedramiona o ostre krawędzie.
Przy małej serii regulacja wysokości ma większą wartość niż perfekcyjnie dobrana wysokość stała. Jeden stół obsługujący wyłącznie jednego operatora i jeden produkt można ustawić raz. Stanowisko, przez które przechodzi kilka rodzin wyrobów, powinno umożliwiać zmianę wysokości bez rozbierania wyposażenia.
Ręczna korba wygląda ekonomicznie, ale przy częstych przezbrojeniach ma irytującą wadę: operatorzy przestają jej używać. Jeżeli zmiana zajmuje kilkadziesiąt obrotów, po kilku dniach blat pozostaje w pozycji „mniej więcej dobrej”. Przy częstych zmianach produktu lepiej sprawdza się szybka regulacja mechaniczna lub elektryczna, szczególnie gdy można zapisać powtarzalne pozycje.
Trzeba też kontrolować to, co znajduje się pod blatem. Przy pracy stojącej przestrzeń na stopy powinna pozwalać podejść do stanowiska bez pochylania tułowia. Praktycznym punktem odniesienia jest około 210 mm głębokości przestrzeni na stopy i co najmniej 226 mm jej wysokości. Zamontowanie szafki, profilu konstrukcyjnego albo skrzynki sterowniczej przy samym froncie stołu potrafi zniszczyć ergonomię nawet idealnie ustawionego blatu: operator staje 10–15 cm dalej i każdy ruch ręką automatycznie staje się dłuższy.
Przy stanowisku siedzącym problemem bywa z kolei gruby front blatu. ISO 14738 wskazuje około 30 mm jako preferowaną maksymalną grubość przedniej części powierzchni roboczej. Grubsza konstrukcja ogranicza przestrzeń nad udami i utrudnia ustawienie siedziska dostatecznie wysoko.
Zasięg rąk: element używany sto razy nie może leżeć tam, gdzie powinien leżeć zapas
Drugim pomiarem jest zasięg. Nie sprawdzam jednak, „czy pracownik dosięgnie pojemnika”. Człowiek dosięgnie znacznie dalej, pochylając plecy, obracając bark i prostując rękę. Pytanie brzmi: czy może wykonać ten ruch kilkaset razy bez wychodzenia z neutralnej pozycji?
Dla powtarzalnego sięgania dobrym ograniczeniem projektowym jest około 450 mm od przodu operatora. To nie jest ustawowy polski limit ani magiczna granica urazu. To praktyczna wartość projektowa: elementy pobierane w każdym cyklu powinny znajdować się bliżej.
Dla pracy siedzącej wymagania są jeszcze ostrzejsze. ISO 14738 podaje dla europejskiej populacji preferowaną głębokość strefy pracy około 170 mm przy niepodpartych ramionach i do około 290 mm przy ramionach podpartych. Maksymalna strefa sięga około 415 mm, ale nie powinna stać się miejscem przechowywania części pobieranych co kilka sekund.
Na małoseryjnym stanowisku przyjmuję prosty podział:
- 0–300 mm – strefa pierwszego wyboru: komponenty pobierane w każdym cyklu, narzędzie podstawowe, przycisk uruchamiający, odkładanie gotowej sztuki, jeśli odbywa się bardzo często;
- 300–450 mm – elementy używane rzadziej, lekkie pojemniki, przyrządy potrzebne w wybranych operacjach;
- powyżej 450 mm – zapas, dokumentacja, wyposażenie pomocnicze i rzeczy używane sporadycznie.
Nie trzeba obsesyjnie mierzyć każdego pudełka suwmiarką. Wystarczy obserwować łokieć i tułów. Jeżeli podczas pobierania części łokieć regularnie odrywa się daleko od tułowia, bark idzie do przodu albo operator pochyla plecy, komponent jest za daleko.
Jeszcze gorsze jest sięganie po skosie za siebie. Obrót tułowia połączony z wyciągnięciem ręki często pojawia się wtedy, gdy pojemniki ustawiono po obu bokach szerokiego stołu albo skrzynię gotowych produktów postawiono za operatorem. Jednorazowo nic się nie dzieje. Przy kilkuset cyklach powstaje ruch, którego można było uniknąć przesunięciem pojemnika o pół metra.
Szerokość stanowiska również nie powinna być wykorzystywana tylko dlatego, że blat ją oferuje. Stół o głębokości 800 mm daje dużo miejsca, ale jego tylna część bardzo szybko zamienia się w magazyn rzeczy, do których trzeba sięgać z pochyleniem. Duży blat nie jest automatycznie bardziej ergonomiczny.
Przy stanowisku używanym przez kilka osób nie projektuje się strefy na możliwości najwyższego operatora. Warto sprawdzić ją na osobie o krótszych rękach. W projektowaniu zasięgów bierze się pod uwagę mniejsze wymiary antropometryczne, ponieważ stanowisko dostępne tylko dla dużego pracownika nie jest stanowiskiem uniwersalnym.
Dobrym testem jest nagranie 10 pełnych cykli montażu telefonem ustawionym z boku i drugi raz od góry lub z tyłu. Nie analizuję wtedy prędkości operatora. Liczę zbędne ruchy:
- ile razy ręka przekracza główną strefę roboczą;
- ile razy tułów wykonuje obrót;
- ile razy trzeba się pochylić;
- ile razy produkt trzeba przesunąć, żeby dostać się do miejsca montażu;
- czy prawa i lewa ręka nie krzyżują swoich torów.
Jeżeli ten sam zbędny ruch pojawia się w każdym cyklu, najpierw poprawiam stanowisko, a dopiero później próbuję skracać czas operacji. Przy cyklu 40-sekundowym nawet jedna niepotrzebna sekunda oznacza około 90 dodatkowych sekund na każde 60 sztuk, a znacznie ważniejsze jest to, że powtarza ten sam ruch 60 razy.
Odkładanie komponentów powinno prowadzić ręce przez montaż, a nie zamieniać blat w magazyn
Przy małej serii największym błędem jest kopiowanie układu z produkcji wielkoseryjnej i ustawianie przy stanowisku dużych opakowań zbiorczych. Zyskujemy pozornie mniej uzupełnień, ale tracimy przestrzeń roboczą, skracamy widoczność i wypychamy najczęściej używane części poza dobry zasięg.
Na stanowisku montażowym powinno znajdować się tyle komponentów, ile rzeczywiście wynika z potrzeb procesu, a nie tyle, ile zmieści się na regale. Zresztą dokładnie w tym kierunku idą polskie ogólne przepisy BHP: na stanowisku nie powinno przechowywać się surowców, wyrobów i materiałów pomocniczych w ilościach większych niż wynikające z potrzeb technologicznych zapewniających ciągłość pracy na zmianie.
W małej serii często lepiej działa kitting, czyli przygotowanie zestawu komponentów do konkretnego zlecenia lub krótkiej partii. Operator dostaje np. komplet na 10, 20 albo 50 sztuk zamiast kilku dużych kartonów stojących przy stole. Zyski są trzy: łatwiejsza kontrola braków, mniejszy zasięg i szybsze przezbrojenie.
Nie zawsze jest to jednak dobry wybór. Jeśli komponent jest wspólny dla kilkunastu produktów i zużywa się go bardzo dużo — typowym przykładem są określone wkręty, podkładki czy opaski — kompletowanie go do każdej partii może tylko dołożyć pracę magazynowi. Taki element lepiej utrzymywać w stałym pojemniku przy stanowisku i uzupełniać według prostego minimum.
Sam układ pojemników powinien odzwierciedlać kolejność montażu. Jeżeli proces przebiega od lewej do prawej, ustawienie komponentów w tej samej kolejności ogranicza szukanie i krzyżowanie rąk. Przy operatorze praworęcznym nie oznacza to automatycznie, że wszystko należy położyć po prawej. Prawa ręka często obsługuje wkrętarkę lub chwytak, więc podawanie drobnych części lewą ręką może być szybsze i mniej kolizyjne.
Najczęściej używane elementy powinny znaleźć się z przodu i poniżej wysokości barków. Regały nad głową dobrze wyglądają na wizualizacjach stanowisk Lean, ale jeśli operator kilkaset razy w ciągu zmiany unosi ramię, układ jest po prostu źle zaprojektowany. Górne poziomy zostawiłbym na lekkie opakowania uzupełniające i wyposażenie używane sporadycznie.
Pojemnik też potrafi popsuć dobry projekt. Głęboki box wypełniony drobnymi elementami zmusza operatora do wkładania ręki coraz niżej wraz ze spadkiem zapasu. Pod koniec partii zaczyna się „łowienie” śrub na dnie. Lepiej użyć płytszego pojemnika, pochylenia pojemnika w stronę operatora albo wkładki podnoszącej jego dno.
Przy precyzyjnym montażu można wykorzystać również lekkie pochylenie samej powierzchni pracy. Dla wielu zadań wymagających dokładnej manipulacji i dobrej kontroli wzrokowej punktem odniesienia jest około 15° nachylenia. Pozwala ono przybliżyć miejsce pracy do wzroku bez równie dużego pochylania szyi. Nie sprawdzi się jednak przy elementach, które mogą się stoczyć, przy cieczach ani tam, gdzie detal musi leżeć poziomo ze względów technologicznych.
Bardzo pomaga fizyczne rozdzielenie trzech kierunków przepływu:
wejście komponentów → miejsce montażu → wyjście gotowego produktu.
Jeżeli pusty pojemnik, nowy materiał i gotowa sztuka korzystają z tej samej przestrzeni, prędzej czy później operator zacznie coś przekładać. W małej serii, gdzie konfiguracja zmienia się często, te przekładania są szczególnie kosztowne, bo nie zdążą zostać „wyuczone” jak przy wielotysięcznej produkcji.
Po ustaleniu dobrego układu warto oznaczyć pozycje listew, półek i pojemników. Nie chodzi o efekt wizualny. Chodzi o możliwość odtworzenia ustawienia po przezbrojeniu. Dla powtarzających się wyrobów dobrze działa karta ustawienia zawierająca wysokość stanowiska, pozycje uchwytów, numery pojemników i kolejność operacji. Bez tego regulowany stół i przestawne ramiona zaczynają żyć własnym życiem, a każda zmiana rozpoczyna się od pięciu minut ustawiania „na oko”.
Nie wolno też poprawiać ergonomii kosztem bezpieczeństwa. Przesunięcie detalu bliżej operatora nie może naruszać wymaganych odległości od ruchomych części maszyny, kurtyn świetlnych, stref zgniatania czy innych zagrożeń. Ergonomiczny zasięg ręki i bezpieczna odległość od strefy niebezpiecznej to dwa różne parametry. Jeżeli występuje ryzyko mechaniczne, pierwszeństwo ma projekt osłon i zabezpieczeń.
FAQ
Czy standardowy blat 900 mm jest dobrą wysokością do montażu?
Nie jako uniwersalna wartość. Przy drobnym produkcie może być zbyt niski dla wysokiego operatora, a przy wysokim przyrządzie montażowym — zbyt wysoki dla niskiej osoby. Najpierw mierzy się wysokość łokcia i ustala docelową wysokość rąk, a później odejmuje wysokość produktu oraz oprzyrządowania.
Jak daleko można ustawić pojemniki z częściami?
Elementy pobierane w każdym cyklu najlepiej utrzymywać w pierwszych około 300 mm strefy pracy. Zakres 300–450 mm zostawiłbym na ruchy rzadsze. Powtarzalnego sięgania dalej niż około 450 mm nie projektowałbym bez konkretnego powodu technologicznego.
Czy lepiej pracować przy montażu siedząc czy stojąc?
Przy precyzyjnej, lekkiej pracy siedzenie zwykle ułatwia stabilizację ciała i rąk. Stanie daje większą mobilność i możliwość użycia większej siły. Jeżeli technologia nie wymaga jednej pozycji, najlepsze jest stanowisko pozwalające ją zmieniać. Polskie przepisy wymagają również możliwości siedzenia przy pracy, która nie wymaga stałej pozycji stojącej, a przy pracy stale stojącej — zapewnienia możliwości odpoczynku w pozycji siedzącej w pobliżu stanowiska.
Czy większy blat poprawia ergonomię?
Nie. Głęboki blat bardzo często kończy jako magazyn. Jeżeli części wykorzystywane regularnie lądują przy jego tylnej krawędzi, większa powierzchnia zwiększa zasięg i liczbę pochyleń. Lepiej mieć mniejszą powierzchnię roboczą i osobne miejsce na zapas.
Co jest lepsze w małej serii: pojemniki przy stanowisku czy kompletowanie zestawów?
Dla komponentów specyficznych dla danego wyrobu zwykle lepiej sprawdza się zestaw przygotowany pod krótką partię. Elementy wspólne i intensywnie zużywane można pozostawić w stałych pojemnikach przy stanowisku. Nie ma sensu kompletować osobno każdej podkładki, jeśli występuje w niemal każdym produkcie.
Jak sprawdzić ergonomię bez specjalistycznego sprzętu?
Zmierz wysokość łokcia, wysokość detalu z przyrządem i odległości do najczęściej pobieranych elementów. Potem nagraj 10 pełnych cykli. Powtarzające się pochylenie, obrót tułowia, wyprostowana ręka albo unoszenie barku to mocniejszy sygnał problemu niż samo wrażenie, że stanowisko „wygląda ergonomicznie”.
Czy regulowany stół rozwiązuje problem ergonomii?
Nie, jeżeli zły pozostaje układ części. Można mieć idealną wysokość i jednocześnie sięgać 600 mm po każdą śrubę. Regulacja wysokości usuwa jeden rodzaj obciążenia; zasięg, kolejność komponentów, przestrzeń na stopy i odkładanie gotowego wyrobu trzeba ustawić osobno.
Więcej informacji na: https://sklep.andrzejewski.pl.
Od czego zacząć? Najpierw usuń ruch wykonywany w każdym cyklu, który wymaga pochylenia tułowia albo sięgania dalej niż około 450 mm. Dopiero potem reguluj półki, kupuj nowe pojemniki i dopracowuj pozostałe centymetry stanowiska — najczęściej powtarzany zły ruch daje największy efekt po usunięciu.
Dodaj komentarz